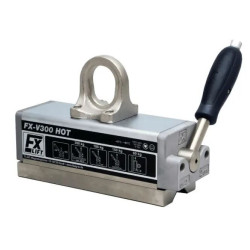
Wysokotemperaturowy chwytak magnetyczny FX-VV HOT służy do podnoszenia i transportu rozgrzanych elementów ze stali ferromagnetycznej, między innymi narzędzi, matryc i detali po obróbce cieplnej. Wydłużona, wąska konstrukcja ułatwia chwytanie belek i profili. Dobór tej serii wymaga uwzględnienia nie tylko masy i geometrii ładunku, lecz także temperatury detalu, czasu kontaktu oraz przerw na chłodzenie chwytaka.
Sprawdź również — chwytaki do innych warunków transportu
Porównaj dostępne rozwiązania zależnie od kształtu detalu i sposobu podnoszenia. Każda seria ma własne ograniczenia temperatury pracy.
Magnes do podnoszenia gorącej stali a temperatura i czas kontaktu
Specjalny układ magnesów stałych umożliwia pracę z elementami o temperaturze do 250°C w trybie ciągłym. Przy temperaturze detalu 300°C kontakt z chwytakiem może trwać maksymalnie 4 minuty. Następnie konieczna jest przerwa na chłodzenie; karty produktów wskazują czas chłodzenia co najmniej równy czasowi kontaktu. Organizacja cyklu transportowego musi uwzględniać te ograniczenia, zgodnie z instrukcją konkretnego urządzenia.
Wzrost temperatury wymaga również obniżenia dopuszczalnego udźwigu. Przykładowo dla FX-VV300 HOT tabela temperaturowa producenta podaje przy 300°C wartość 255 kg zamiast 300 kg, przed uwzględnieniem pozostałych czynników ograniczających nośność. Wartości dla innych modeli należy odczytywać z ich tabel, bez zastępowania ich jednym współczynnikiem procentowym dla całej serii.
Karty produktów opisują także krótkotrwały kontakt z detalem o temperaturze 350°C, ograniczony do 1,5 minuty, po którym wymagane jest schłodzenie chwytaka. Taką pracę można przewidzieć wyłącznie po potwierdzeniu dopuszczenia i warunków cyklu w instrukcji konkretnego urządzenia. Obowiązuje wtedy odrębny, obniżony udźwig; przykładowo tabela producenta dla FX-VV300 HOT podaje przy 350°C wartość 225 kg, przed pozostałymi korektami.
Podane temperatury dotyczą podnoszonego detalu. Nie są dopuszczalnymi temperaturami otoczenia chwytaka — te należy sprawdzić osobno w instrukcji. Oznaczenie „do 300°C” nie oznacza ciągłej pracy z pełnym udźwigiem nominalnym.
Stopa z podwójną pryzmą do belek i profili
Stopa robocza z podwójną pryzmą o kącie 90° umożliwia chwytanie kątowników od strony wewnętrznej lub zewnętrznej. Wąski korpus ułatwia dostęp do powierzchni chwytu w profilach, jednak o możliwości zastosowania decydują szerokość i grubość ścianki oraz rzeczywiste przyleganie nabiegunników. Spoiny, zaokrąglenia naroży i nierówności mogą ograniczać powierzchnię styku. Udźwigu podanego dla elementu płaskiego nie należy automatycznie przyjmować dla chwytu na narożu ani dla obracania ładunku — takie operacje wymagają warunków dopuszczonych w dokumentacji modelu.
Ręczna dźwignia przełącza obwód magnetyczny między stanem chwytania a zwalniania detalu. Źródłem pola są magnesy stałe, dlatego urządzenie nie wymaga zasilania elektrycznego. Rozłączenie chwytu wykonuje się po stabilnym odłożeniu ładunku.
Modele FX-VV HOT i warunki uzyskania udźwigu
Kategoria obejmuje trzy modele. Poniższe udźwigi nominalne dotyczą płaskich elementów ze stali niskowęglowej przy spełnieniu wymagań dotyczących powierzchni styku i geometrii detalu. Nie uwzględniają korekt wymaganych przy 300°C ani przy dopuszczonej pracy z detalami o wyższej temperaturze. Dla innych gatunków stali i żeliwa należy korzystać z tabel materiałowych podanych w kartach produktów oraz instrukcji danego chwytaka.
| Model |
Udźwig nominalny dla elementu płaskiego |
Grubość dla pełnego udźwigu na płaskiej stali |
Zakres średnic pełnego pręta lub wałka |
| FX-VV150 HOT |
150 kg |
10 mm |
20–50 mm |
| FX-VV300 HOT |
300 kg |
15 mm |
25–60 mm |
| FX-VV600 HOT |
600 kg |
20 mm |
35–75 mm |
Dla pełnych prętów i wałków obowiązują odrębne udźwigi, zakresy średnic i ograniczenia długości. Nie należy przenosić na nie udźwigu dla płaskiej stali. Rura o tej samej średnicy zewnętrznej wymaga dodatkowo oceny grubości ścianki. Dopuszczalną masę elementu okrągłego trzeba ustalić z dokumentacji konkretnego chwytaka.
Grubość materiału i stan powierzchni
Minimalna grubość dopuszczona do stosowania chwytaka zależy od modelu i nie zapewnia pełnego udźwigu. Przykładowo tabela FX-VV150 HOT podaje 65 kg dla stali o grubości 4 mm i szczelinie poniżej 0,1 mm, natomiast 150 kg przy grubości 10 mm w tym samym przedziale szczeliny. Dla gorącego detalu trzeba dodatkowo zastosować wymaganą korektę temperaturową.
Przy elementach po obróbce cieplnej szczególnego znaczenia nabierają zgorzelina i stan powierzchni. Warstwy tlenków, luźne zanieczyszczenia oraz odkształcenia mogą zwiększać szczelinę między stalą a nabiegunnikami i zmniejszać siłę przyciągania. Odporność temperaturowa chwytaka nie kompensuje nieprawidłowego przylegania. Sama wartość chropowatości Ra nie wystarcza do oceny szczeliny — znaczenie mają również płaskość powierzchni, powłoki i czystość miejsca chwytu. Dla długich elementów należy uwzględnić dopuszczalną długość, sztywność i położenie środka ciężkości.
Dobór chwytaka magnetycznego do gorących elementów
Do doboru modelu potrzebne są: masa i wymiary detalu, gatunek stali, grubość w miejscu chwytu, kształt i stan powierzchni, maksymalna temperatura oraz przewidywany czas kontaktu i częstotliwość cykli. Przy chwytaniu profili należy określić położenie stopy, a przy zmianie orientacji — planowany przebieg operacji. Dopuszczalne obciążenie ustala się na podstawie tabel i instrukcji konkretnego urządzenia. Obciążenie zrywające ani współczynnik bezpieczeństwa nie stanowią zapasu do zwiększania masy podnoszonego ładunku.