
Stoły elektromagnetyczne serii X11, X11m i X91 pozwalają elektrycznie załączać pole oraz regulować magnesowanie za pomocą odpowiedniego sterownika. Wybierz płytę i układ biegunów do wymiarów, grubości i materiału detalu. Przy doborze do szlifierki lub innego dopuszczonego zastosowania sprawdź parametry zasilania, montaż, chłodziwo i wymagania dotyczące zwalniania przedmiotu.
Dostępne stoły elektromagnetyczne mają długość 400–800 mm, szerokość 200–300 mm i wysokość 105–120 mm.
- Długość:
- 280 [mm]
- Szerokość:
- 256 [mm]
- Wysokość:
- 140 [mm]
| Od | Cena Netto | Cena Brutto |
|---|---|---|
| 1 szt. | 3 700.00 zł | 4 551.00 zł |
Dostępna ilość: 1 szt.

- Długość:
- 800 [mm]
- Szerokość:
- 300 [mm]
- Wysokość:
- 105 [mm]
| Od | Cena Netto | Cena Brutto |
|---|---|---|
| 1 szt. | 6 880.00 zł | 8 462.40 zł |
Dostępna ilość: 2 szt.

- Długość:
- 630 [mm]
- Szerokość:
- 200 [mm]
- Wysokość:
- 105 [mm]
| Od | Cena Netto | Cena Brutto |
|---|---|---|
| 1 szt. | 3 870.00 zł | 4 760.10 zł |
Dostępna ilość: 1 szt.

- Długość:
- 560 [mm]
- Szerokość:
- 200 [mm]
- Wysokość:
- 105 [mm]
| Od | Cena Netto | Cena Brutto |
|---|---|---|
| 1 szt. | 3 440.00 zł | 4 231.20 zł |
Dostępna ilość: 1 szt.

- Długość:
- 600 [mm]
- Szerokość:
- 300 [mm]
- Wysokość:
- 120 [mm]
| Od | Cena Netto | Cena Brutto |
|---|---|---|
| 1 szt. | 9 352.50 zł | 11 503.58 zł |
Dostępna ilość: 2 szt.

- Długość:
- 500 [mm]
- Szerokość:
- 250 [mm]
- Wysokość:
- 120 [mm]
| Od | Cena Netto | Cena Brutto |
|---|---|---|
| 1 szt. | 4 783.75 zł | 5 884.01 zł |
- Obecnie brak na stanie
Dostępna ilość: Niedostępny

- Długość:
- 610 [mm]
- Szerokość:
- 200 [mm]
- Wysokość:
- 120 [mm]
| Od | Cena Netto | Cena Brutto |
|---|---|---|
| 1 szt. | 4 730.00 zł | 5 817.90 zł |
Dostępna ilość: 1 szt.

- Długość:
- 800 [mm]
- Szerokość:
- 300 [mm]
- Wysokość:
- 105 [mm]
| Od | Cena Netto | Cena Brutto |
|---|---|---|
| 1 szt. | 6 665.00 zł | 8 197.95 zł |
Dostępna ilość: 2 szt.

- Długość:
- 630 [mm]
- Szerokość:
- 200 [mm]
- Wysokość:
- 105 [mm]
| Od | Cena Netto | Cena Brutto |
|---|---|---|
| 1 szt. | 3 493.75 zł | 4 297.31 zł |
Dostępna ilość: 2 szt.

- Długość:
- 560 [mm]
- Szerokość:
- 200 [mm]
- Wysokość:
- 105 [mm]
| Od | Cena Netto | Cena Brutto |
|---|---|---|
| 1 szt. | 2 923.00 zł | 3 595.29 zł |
- Obecnie brak na stanie
Dostępna ilość: Niedostępny

- Długość:
- 400 [mm]
- Szerokość:
- 200 [mm]
- Wysokość:
- 110 [mm]
| Od | Cena Netto | Cena Brutto |
|---|---|---|
| 1 szt. | 3 644.25 zł | 4 482.43 zł |
Dostępna ilość: 1 szt.

- Długość:
- 500 [mm]
- Szerokość:
- 200 [mm]
- Wysokość:
- 110 [mm]
| Od | Cena Netto | Cena Brutto |
|---|---|---|
| 1 szt. | 5 364.25 zł | 6 598.03 zł |
Dostępna ilość: 2 szt.

- Długość:
- 560 [mm]
- Szerokość:
- 200 [mm]
- Wysokość:
- 110 [mm]
| Od | Cena Netto | Cena Brutto |
|---|---|---|
| 1 szt. | 5 590.00 zł | 6 875.70 zł |
- Obecnie brak na stanie
Dostępna ilość: Niedostępny

- Długość:
- 800 [mm]
- Szerokość:
- 300 [mm]
- Wysokość:
- 120 [mm]
| Od | Cena Netto | Cena Brutto |
|---|---|---|
| 1 szt. | 8 976.25 zł | 11 040.79 zł |
- Obecnie brak na stanie
Dostępna ilość: Niedostępny
Stół elektromagnetyczny służy do mocowania detali ferromagnetycznych podczas szlifowania, obróbki elektroerozyjnej oraz pomocniczych operacji technologicznych. Serie X11, X11m i X91 umożliwiają elektryczne załączanie pola i regulowanie intensywności magnesowania za pomocą odpowiedniego sterownika. Przy doborze znaczenie mają nie tylko wymiary płyty, lecz także układ biegunów, grubość przedmiotu, jakość przylegania oraz parametry zasilania.
Porównaj stoły i wyposażenie do mocowania magnetycznego
Sprawdź inne sposoby utrzymywania detalu oraz urządzenie do rozmagnesowania elementów po obróbce.
- Stoły magnetyczne — przegląd konstrukcji do ustalania i mocowania przedmiotów na obrabiarkach.
- Stoły magnetyczne elektropermanentne — układy przełączane impulsem prądu, utrzymujące detal bez ciągłego zasilania cewek.
- Stoły magnetyczne prostokątne — modele z magnesami stałymi i mechanicznym przełączaniem pola, dobierane do wymiarów obrabianych elementów.
- Demagnetyzer ręczny DR-1210 — urządzenie do ograniczania magnetyzmu szczątkowego w elementach stalowych.
Jak działa stół elektromagnetyczny?
Uchwyt elektromagnetyczny, potocznie nazywany elektromagnesem do szlifierki, wytwarza pole mocujące dzięki przepływowi prądu przez uzwojenia. Detal zamyka obwód magnetyczny między biegunami przeciwnej polaryzacji i zostaje przyciągnięty do powierzchni roboczej. Utrzymywanie wymaganej siły mocowania podczas obróbki wymaga ciągłego zasilania. Jest to zasadnicza różnica względem stołu elektropermanentnego, w którym magnesy stałe podtrzymują mocowanie po zakończeniu impulsu przełączającego.
Zanik napięcia może spowodować utratę siły mocowania. Układ sterowania obrabiarki powinien uwzględniać kontrolę zasilania stołu i odpowiednią reakcję na jego przerwanie. Magnetyzmu szczątkowego nie można traktować jako zabezpieczenia utrzymującego przedmiot podczas obróbki.
Serie X11, X11m i X91 — układ biegunów i gabaryty
W doborze podziałki należy uwzględnić powierzchnię bazową oraz grubość materiału. Drobniejszy układ lameli serii X11m ułatwia mocowanie cienkich elementów. Poniżej zestawiono przykładowe modele; wymiary podano w kolejności: długość × szerokość × wysokość.
| Przykładowy model | Wymiary [mm] | Układ lameli według karty | Masa [kg] |
|---|---|---|---|
| X11 300 × 800 | 800 × 300 × 105 | 18 + 4 mm | 130 |
| X11m 300 × 600 | 600 × 300 × 120 | 3 + 1 mm | 135 |
| X91 300 × 800 | 800 × 300 × 105 | 18 + 4 mm | 135 |
Oznaczenia 3 + 1 mm oraz 18 + 4 mm odnoszą się do szerokości naprzemiennych lameli stalowych i mosiężnych. Nie określają minimalnej grubości obrabianego przedmiotu. Karty wymienionych modeli podają minimalne wymiary detalu 40 × 40 mm; spełnienie tego warunku nie zastępuje oceny grubości, przylegania i obciążeń występujących w procesie.
Montaż uchwytu elektromagnetycznego do szlifierki
Przed montażem należy sprawdzić dopuszczalne obciążenie stołu obrabiarki, uwzględniając łączną masę uchwytu elektromagnetycznego, detalu i wyposażenia mocującego. Wysokość uchwytu wraz z przedmiotem ogranicza przestrzeń pod ściernicą lub innym narzędziem. Trzeba również zweryfikować sposób przytwierdzenia uchwytu do maszyny oraz czystość i stan powierzchni podparcia.
Przewód zasilający należy poprowadzić tak, aby w całym zakresie ruchu stołu obrabiarki nie był naciągany, przycinany ani narażony na kontakt z narzędziem. Sposób prowadzenia kabla i umieszczenia połączeń elektrycznych powinien uwzględniać także oddziaływanie chłodziwa oraz zanieczyszczeń powstających podczas obróbki.
Zasilanie i dobór sterownika
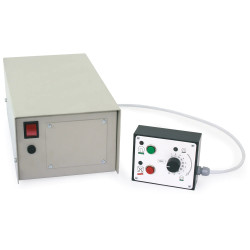
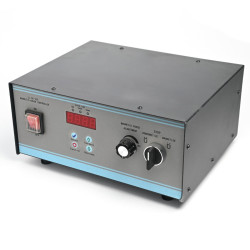
Opisane stoły wymagają zasilania prądem stałym o napięciu maksymalnym 110 V DC. Nie należy podłączać ich bezpośrednio do sieci 230 V AC. Zasilanie może zapewniać osobny sterownik albo zgodny układ w obrabiarce. Karty stołów wskazują, że sterownik nie jest częścią zestawu.
USG-TG 400 4A ma regulowane wyjście 10–110 V DC i maksymalny prąd wyjściowy 4 A. Jego karta wymienia serie X11, X11m i X91. Przed zamówieniem trzeba potwierdzić znamionowy pobór prądu konkretnego stołu oraz warunki pracy zestawu; samo oznaczenie serii nie zastępuje sprawdzenia wymaganej wydajności prądowej.
Sterownik LL-05-220 ma zakres wyjściowy 0–130 V DC i maksymalny prąd 5 A. Jego karta wskazuje serie X11 i X91; zastosowanie z X11m wymaga potwierdzenia zgodności zestawu u dostawcy. Zakres regulacji sterownika przekracza maksymalne napięcie opisanych stołów, dlatego konfiguracja musi ograniczać napięcie podawane na stół do 110 V DC. Należy sprawdzić również zgodność połączeń i obciążalność wyjścia w przewidzianych warunkach pracy.
Regulacja wzbudzenia pozwala dostosować mocowanie do przedmiotu, lecz położenie pokrętła nie jest bezpośrednim wskazaniem siły przyciągania. Nie należy zakładać liniowej zależności między napięciem a siłą mocowania. Nastawę trzeba zweryfikować dla konkretnego materiału, geometrii i operacji.
Co decyduje o skuteczności zamocowania?
Materiał, szczelina i pokrycie biegunów
Stal niskowęglowa, stal hartowana i żeliwo mogą uzyskiwać różne siły przyciągania na tym samym stole. Aluminium, miedź i mosiądz nie nadają się do bezpośredniego mocowania magnetycznego. W przypadku stali nierdzewnej trzeba ustalić gatunek i właściwości magnetyczne materiału. Detal powinien obejmować bieguny przeciwnej polaryzacji, a jego rzeczywista powierzchnia styku musi zapewniać odpowiednie zamknięcie obwodu magnetycznego.
Zadziory, zgorzelina, wióry i nierówności zwiększają szczelinę pomiędzy przedmiotem a płytą, osłabiając mocowanie. Otwory i podcięcia zmniejszają powierzchnię czynną. Przy cienkich, wiotkich detalach należy dodatkowo uwzględnić sprężyste odkształcenie podczas przyciągania i zmianę kształtu po zwolnieniu.
Siły boczne i zakres obróbki
Siła potrzebna do oderwania detalu w kierunku prostopadłym do płyty nie określa bezpośrednio jego odporności na przesunięcie po stole. W przeciwdziałaniu przesunięciu uczestniczy tarcie, a listwy oporowe na dwóch bokach stołu mogą pomagać w przenoszeniu obciążeń stycznych. Ich wykorzystanie trzeba dobrać do kierunku działania sił skrawania. Odporność na moment odrywający zależy również od rozkładu siły przyciągania i geometrii zamocowania.
Karty X11 i X91 przewidują także lekkie prace frezarskie. Nie oznacza to dopuszczenia do dowolnego frezowania zgrubnego. Przy takich operacjach należy sprawdzić siły skrawania, momenty odrywające, wysokość detalu i podparcie. Serię X11m warto rozpatrywać przede wszystkim pod kątem szlifowania i obróbki elektroerozyjnej, zgodnie z przeznaczeniem konkretnego modelu.
Chłodziwo, temperatura i stan powierzchni roboczej
Karty przytoczonych stołów podają stopień ochrony IP67 oraz maksymalną temperaturę pracy 80 °C. Przewidziano pracę na sucho i z chłodziwem, jednak samo oznaczenie IP67 nie potwierdza możliwości nieograniczonego czasowo zanurzenia ani odporności na każdą ciecz technologiczną. Przy pracy w wannie elektrodrążarki należy potwierdzić dopuszczalne warunki zanurzenia, zgodność z dielektrykiem oraz sposób zabezpieczenia przewodów i połączeń.
Przepływ prądu przez uzwojenia powoduje nagrzewanie i związane z nim zmiany wymiarów elementów stołu. Przy szlifowaniu z wąskimi tolerancjami należy uwzględnić stabilizację termiczną przed ustaleniem końcowych nastaw procesu. Graniczna temperatura pracy nie jest gwarancją zachowania dokładności wymiarowej w całym zakresie temperatur. Powierzchnię płyty trzeba utrzymywać w czystości, a jej regenerację przez szlifowanie wykonywać w granicach naddatku dopuszczonego dla danego stołu.
Zwalnianie detalu i rozmagnesowanie
Po wyłączeniu wzbudzenia w przedmiocie i nabiegunnikach może pozostać magnetyzm szczątkowy. Powodowane przez niego przyciąganie może utrudniać zdjęcie detalu, a namagnesowany przedmiot może zbierać opiłki. Samo odłączenie zasilania nie jest pełnym rozmagnesowaniem. Jeśli proces wymaga ograniczenia pozostałego namagnesowania, należy potwierdzić funkcję demagnetyzacji w wybranym układzie sterowania albo zastosować oddzielny demagnetyzer. DR-1210 nie jest przeznaczony do pracy ciągłej; jego karta ogranicza czas pracy do 10 minut.
Dobierając płytę elektromagnetyczną, przygotuj informacje o gatunku materiału, wymiarach i grubości detalu, powierzchni bazowej, rodzaju obróbki, chłodziwie oraz zasilaniu obrabiarki. Pozwala to ocenić cały układ mocowania: płytę, sterownik, opory i warunki pracy.