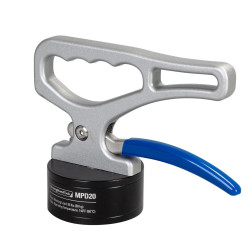
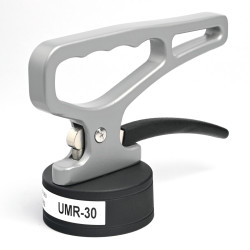
Magnes szalunkowy to uchwyt magnetyczny do mocowania elementów form na stalowych stołach podczas produkcji prefabrykatów betonowych, również na stanowiskach wibracyjnych. Umożliwia zmianę ustawienia oprzyrządowania bez wykonywania kolejnych otworów w płycie stołu. Dobór uchwytu wymaga uwzględnienia geometrii szalunku, parcia mieszanki betonowej, drgań oraz sposobu przenoszenia obciążenia z elementu formującego na podstawę magnetyczną.
Mocowanie form i wyposażenie pomocnicze
Przy organizacji stanowiska prefabrykacji warto rozdzielić mocowanie szalunku, kontrolę ustawienia i ręczne przemieszczanie części. Sprawdź również:
Jak działa magnetyczne mocowanie szalunków
Źródłem pola w oferowanych uchwytach szalunkowych są neodymowe magnesy stałe. Stalowa płyta stołu stanowi część obwodu magnetycznego, a utrzymywanie uchwytu nie wymaga zasilania elektrycznego. Magnes przyciąga ferromagnetyczne podłoże, natomiast połączenie z burtą lub innym elementem formy musi przenosić występujące siły. Określenie „magnes do betonu” dotyczy zastosowania w prefabrykacji: mocowanie działa na stalowym stole, a nie przez przyciąganie samego betonu.
Uchwyty listwowe i modele z ułatwionym odrywaniem
Wykonanie listwowe
Uchwyty listwowe są przeznaczone do mocowania elementów form na stołach wibracyjnych. Przy ich doborze znaczenie mają długość podstawy, dostępna powierzchnia styku oraz możliwość połączenia z oprzyrządowaniem. Sposób zdejmowania uchwytu należy przewidzieć już podczas projektowania stanowiska, szczególnie gdy po betonowaniu dostęp do jego krawędzi będzie ograniczony.
Wykonanie z dźwignią do odrywania
Modele z ułatwionym odrywaniem mają rączkę pełniącą funkcję dźwigni, która pomaga oddzielić uchwyt od powierzchni stalowej. Takie rozwiązanie ułatwia przestawianie form przy kolejnych cyklach produkcji. Ułatwione odrywanie nie oznacza wyłączenia magnesów. W projekcie zabudowy trzeba pozostawić miejsce na ruch dźwigni; wymiary korpusu podane w nazwie produktu nie obejmują całej przestrzeni potrzebnej do obsługi.
Porównanie wymiarów i wartości katalogowych
Poniżej zestawiono uchwyty przeznaczone do mocowania szalunków. Wymiary podano w kolejności: długość × szerokość × wysokość korpusu. Poziomice i uchwyty ręczne widoczne w tej kategorii stanowią wyposażenie pomocnicze i nie są odpowiednikami podstaw szalunkowych.
|
Wykonanie uchwytu
|
Wymiary korpusu [mm]
|
Katalogowa siła oderwania [kG]
|
|
Listwowy
|
140 × 50 × 50
|
ok. 300
|
|
Listwowy
|
230 × 50 × 50
|
ok. 500
|
|
Z ułatwionym odrywaniem
|
230 × 50 × 30
|
ok. 600
|
|
Z ułatwionym odrywaniem
|
160 × 100 × 30
|
ok. 800
|
|
Z ułatwionym odrywaniem
|
250 × 100 × 31
|
ok. 1100
|
W tabeli wartości podawane w kartach jako „udźwig maksymalny” w kg zapisano jako siłę oderwania w kG. Symbol kG oznacza kilogram-siłę: 1 kG = 9,80665 N. Wartości katalogowe odnoszą się do prostopadłego odrywania w warunkach pomiarowych: przy bezpośrednim kontakcie z gładką płytą ze stali niskowęglowej o grubości co najmniej 10 mm, w temperaturze pokojowej. Nie określają dopuszczalnej masy prefabrykatu ani odporności zamocowanej burty na boczne parcie mieszanki.
Siła oderwania a odporność szalunku na przesunięcie
W mocowaniu form obciążenie często działa równolegle do stołu, a jego punkt przyłożenia znajduje się powyżej powierzchni mocowania. Powstaje więc również moment, który może odciążać jedną krawędź podstawy i sprzyjać jej odrywaniu. Z tego względu należy oceniać cały zespół: magnes, połączenie z burtą, sztywność formy i rozmieszczenie punktów podparcia.
Dla modelu 160 × 100 × 30 / N karta podaje ok. 800 kG siły oderwania i ok. 200 kG siły zsuwającej, czyli odpowiednio ok. 7,85 kN i 1,96 kN. Są to dane tego wykonania, a nie uniwersalny przelicznik dla wszystkich magnesów. Liczbę i rozstaw uchwytów trzeba dobrać do wysokości oraz długości burty, warunków napełniania formy i wibrowania. Samo zsumowanie wartości z tabeli nie wyznacza nośności układu.
Przygotowanie stołu i warunki eksploatacji
Powierzchnie styku powinny być płaskie i oczyszczone z resztek betonu, rdzy oraz stalowych drobin. Zanieczyszczenia tworzą szczelinę ograniczającą siłę przyciągania. Środek antyadhezyjny obecny pod podstawą może dodatkowo zmieniać warunki tarcia, dlatego ocenę odporności na przesuwanie należy przeprowadzić na rzeczywistym stanowisku. Znaczenie ma również grubość i gatunek stali płyty, a nie tylko jej wygląd.
Dla wymienionych uchwytów karty podają maksymalną temperaturę pracy 80 °C oraz powłokę cynkową. Limit dotyczy uchwytu, co należy uwzględnić przy podgrzewaniu form. Karty wykluczają stosowanie w wodzie i środowisku wilgotnym, dlatego kontakt z mokrą mieszanką, mycie oraz warunki dojrzewania betonu wymagają uzgodnienia odpowiedniego wykonania. Sama powłoka cynkowa nie oznacza wodoszczelności.
Dobór uchwytu magnetycznego do form betonowych
Do doboru warto przygotować rysunek formy, wymiary burt, materiał i grubość płyty stołu, przewidywane obciążenia, temperaturę oraz opis cyklu wibracyjnego. Należy wskazać sposób połączenia uchwytu z oprzyrządowaniem i miejsce potrzebne do jego zwalniania. Geometrię otworów oraz gwinty trzeba potwierdzić na rysunku wybranego modelu. Możliwe jest również uzgodnienie wykonania nietypowego; ostateczny dobór powinien obejmować sprawdzenie kompletnego mocowania w przewidywanych warunkach pracy.